

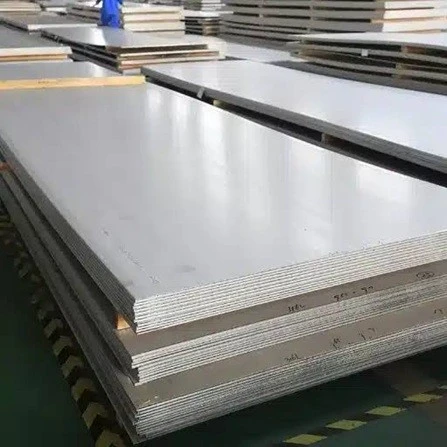
造船用鋼板は、船体構造、海洋プラットフォーム、海洋工学機器用に指定された熱間圧延構造用鋼板です。{0}これらのプレートは船級協会の規則(ABS、DNV、LR、BV、GL、RINA、NK、CCS、KR など)に準拠して製造されており、高い引張強度、低温衝撃靭性、優れた溶接性、海水腐食に対する耐性を備えています。-
一般的な供給仕様の範囲は、厚さが 3 mm ~ 150 mm、幅が最大 4,200 mm、長さが最大 18,000 mm です。プレートは、グレードと構造応力要件に基づいて、-圧延、正規化 (N)、熱機械制御処理 (TMCP)、または焼き入れ焼き戻し (QT) 条件で納品できます。-
製品の主な特徴
低温-衝撃靱性:シャルピー V- ノッチ衝撃エネルギーを -40 度、または高級シリーズ (FH36/FH40 など) では -60 度まで保持し、氷水中での脆性破壊を防ぎます。
管理された炭素当量 (Ceq / Pcm):低炭素化学と微量合金(Nb、V、Ti)の組み合わせにより、溶接性が最適化され、造船所での自動溶接(SAW/FCAW)時の予熱要件が軽減されます。
Z-軸方向の延性:オプションの Z15、Z25、Z35 は、-厚さの引張試験により、重要な T ジョイントや構造接合部でのラメラ引き裂きに対する耐性を保証します。-
耐食性:均一な表面構造により、周期的な海洋大気や浸漬暴露下での孔食率が最小限に抑えられます。
技術仕様
|
パラメータ |
値の範囲/技術的限界 |
|
厚さ |
3.0mm~150.0mm |
|
幅 |
1,500mm~4,200mm |
|
長さ |
6,000mm~18,000mm |
|
配送条件 |
-圧延(AR)、正規化(N)、TMCP、焼入れおよび焼戻し(QT)として |
|
降伏強さ (ReH) |
235MPa~690MPa |
|
引張強さ(Rm) |
400MPa~940MPa |
|
衝撃試験温度 |
+20 度、0 度、-20 度、-40 度、-60 度 |
|
超音波検査(UT) |
ASTM A435 / ASTM A578 (レベル A/B/C)、EN 10160 (S1/E1、S2/E2) |
グレードと規格
普通強度船体構造用鋼
- 降伏点 235 MPa 以上 |引張強さ:400~520MPa
- グレード A: +20 度 / 周囲環境での衝撃テスト
- グレード B: 0 度での衝撃試験
- グレード D: -20 度での衝撃試験
- グレード E: -40 度での衝撃試験
高強度船体構造用鋼
- 降伏点 315 MPa、355 MPa、または 390 MPa 以上
- AH32・DH32・EH32・FH32:降伏強度315MPa以上
- AH36・DH36・EH36・FH36:降伏強度355MPa以上
- AH40・DH40・EH40・FH40:耐力390MPa以上
超高張力船舶用鋼
降伏点 420 MPa 以上~690 MPa (例: ジャッキアップ リグ脚および深水プラットフォーム用の EQ43、EQ56、EQ70)。-
船級協会の承認
材料は、クラス検査員によって直接発行される 3.2 材料試験証明書 (MTC) を使用して、ABS、DNV、LR、BV、GL、RINA、NK、CCS、または KR によって認証されます。
表面と処理のオプション
表面処理
- ショット ブラスト: ISO 8501-1 に基づく SA 2.5 清浄度評価。
- ショップ プライマー アプリケーション:-建設前溶接用プライマー (酸化鉄 / ケイ酸亜鉛タイプ)、厚さ 15~25 μm、造船所での保管および組み立て中の鋼材の保護。
-社内付加価値-処理
- CNC プラズマおよび火炎切断: 直接溶接を統合するためのカスタム面取り (V、X、Y 準備)。
- ベンディング&ローリング: 船首、船尾、ビルジプレートの構造曲率形成。
- レベリング: 自動レーザーまたはロボット溶接ラインでは、3 mm/m 以下までのより厳しい平坦度公差が利用可能です。
アプリケーション
ばら積み貨物船、コンテナ船、原油タンカー(船体メッキ、甲板構造、隔壁)。
掘削リグの脚、半水中プラットフォーム デッキ、FPSO のトップサイド、パイル シューズをジャッキアップします。-
巡視船、補給船、タグボート、バージ。
c 以降の桟橋構造、係留システム、洋上風力タービンのトランジションピース。
品質管理と検査
すべてのバッチは、取鍋冶金から最終梱包まで完全なトレーサビリティ管理を受けます。
化学熱分析:発光分光分析により、C、Mn、Si、P、S、Ni、Cr、Mo、Cu、V、Nb、Ti、および炭素の等価値 (Ceq 0.41% 以下) を検証します。
機械試験:引張試験 (ReH、Rm、A5)、シャルピー V- ノッチ衝撃試験、Z- 方向の面積縮小試験。
非破壊検査(NDE):重要なプレートに対して 100% 超音波検査 (UT) を実施し、内部の積層や介在物を検出します。
寸法および外観検査:EN 10163-2 クラス A/B に準拠した、厚さ公差、対角直角度、および表面欠陥チェックのレーザー測定。
第三者-認定:EN 10204 3.2 発送前にクラス調査員によって MTC スタンプが押されます。
供給とカスタマイズのオプション
次元の調整:-標準外の厚さと最大 4,200 mm の超幅広プレートにより、船体構造における縦方向の溶接継ぎ目を最小限に抑えます。-
プロジェクトのバンドル:グレードと厚さが混在した注文は、造船所の予定された納品段階に統合されます。
マーキングとステンシル:現場トレーサビリティのためのヒート番号、プレート番号、グレード、寸法、および分類スタンプを示すハードスタンピングおよびインクジェットマーキング。
輸出梱包:耐航性のあるバンドル梱包、防水紙包装、スチール製ストラップ、ばら積み輸送またはコンテナ輸送用のエッジ プロテクター。{0}
買い手が見積もりのために提供すべきもの
正確な商業的および技術的な見積もりを受け取るには、次のパラメータを入力してください。
船級協会:(例: DNV、ABS、LR、BV、CCS)
鋼のグレードと品質:(例:AH36、EH36、グレードA)
寸法と数量:厚さ×幅×長さ(mm)と総重量(トン)または個数。
配送条件:AR、N、TMCP、または QT。
表面状態:ベアミル仕上げまたはショットブラスト SA - 2.5 + ショッププライミング。
追加の要件:超音波試験規格 (ASTM A578 レベル B など)、Z- 試験要件 (Z15/Z25/Z35)、またはエッジ面取り仕様。
目的地港とインコタームズ:目標配送スケジュールを指定した FOB、CFR、または CIF。
よくある質問
Q: TMCP と正規化造船プレートの主な違いは何ですか?
A: TMCP (熱-機械制御プロセス) は、制御された圧延温度と加速冷却を使用して、より低い炭素当量で細粒構造を実現します。これにより、同等の厚さの従来の正規化 (N) プレートと比較して、溶接時の予熱温度が低くなり、高い強度と靭性が実現します。
Q: ABS または DNV によって署名された 3.2 材料試験証明書を提供できますか?
A: はい。プレートは工場で船級協会の検査員によって検査されます。-機械的、化学的、臨死体験試験が正常に完了すると、指定された調査員によって承認された EN 10204 3.2 証明書が発行されます。
Q: Z- 方向の試験は、海洋溶接における構造破損をどのように防ぐのですか?
A: Z- 方向のテストでは、張力下での領域の短い横方向の減少 (Z15、Z25、Z35) を測定します。これにより、プレート材料が、T- 接合部およびノード接続部での厚肉溶接中の高い拘束応力によって引き起こされる層状の裂けに耐えることが検証されます。
Q: 造船用鋼材にはどのようなプライマーが適用されますか?
A: 標準的なショッププライマーは、溶接可能なケイ酸亜鉛または酸化鉄エポキシプライマーで、乾燥膜厚 15 ~ 25 μm で塗布されます。自動溶接速度や気孔率のしきい値を損なうことなく、製造中の大気中の錆から保護します。
人気ラベル: 造船用鋼板、中国の造船用鋼板メーカー、サプライヤー、工場


